
Akut kootaan yksittäisistä kennoista, jotka muistuttavat pyöreitä paristoja. Yhteen akkuun tulee sen kapasiteetista riippuen 720 tai 1 440 kennoa. Kuva: Rami Marjamäki

Suomalaisittain harvinainen akkutehdas on pyörinyt täydellä teholla Avant Tecnon Ylöjärven kuormaintehtaan kyljessä tammikuun alusta lähtien.
Avant on valmistanut sähkökäyttöisiä kuormaimia jo vuosia, mutta ajoakut koneisiin ovat tulleet alihankkijalta.
Akkuvalmistuksen ottaminen omiin käsiin nähtiin Avantilla pitkän aikavälin strategisena siirtona, jonka pontimena oli nollapäästöisille kuormaimille povattu kysynnän kasvu erityisesti Pohjoismaiden ja Euroopan markkinoilla.
Kyse on miljoonaluokan panostuksesta uuteen tekniikkaan.
Uuden tehtaan suojissa valmistuu sähkökuormainen kallein osa, jota voi syystä kutsua avainkomponentiksi.
Akkupaketin tärkeydestä kertoo se, että sen osuus valmiin kuormaimen hinnasta on suurempi kuin perinteisen kuormaimen diesel-moottorin.
Alkuun Avantilla etsittiin ulkopuolista valmistajaa uuden sähkökuormainsarjan akuille. Sitkeistä yrityksistä huolimatta kumppania ei löytynyt.
”Kuormainvalmistuksen volyymi on niin pieni, että on vaikea saada valmistajia räätälöimään tarkoituksiimme sopivaa akkua. Jos aikoo olla uskottava toimija markkinoilla, silloin ei ole oikeastaan muuta vaihtoehtoa kuin suunnitella ja valmistaa myös akut itse”, toimitusjohtaja Jani Käkelä Avantilta sanoo.
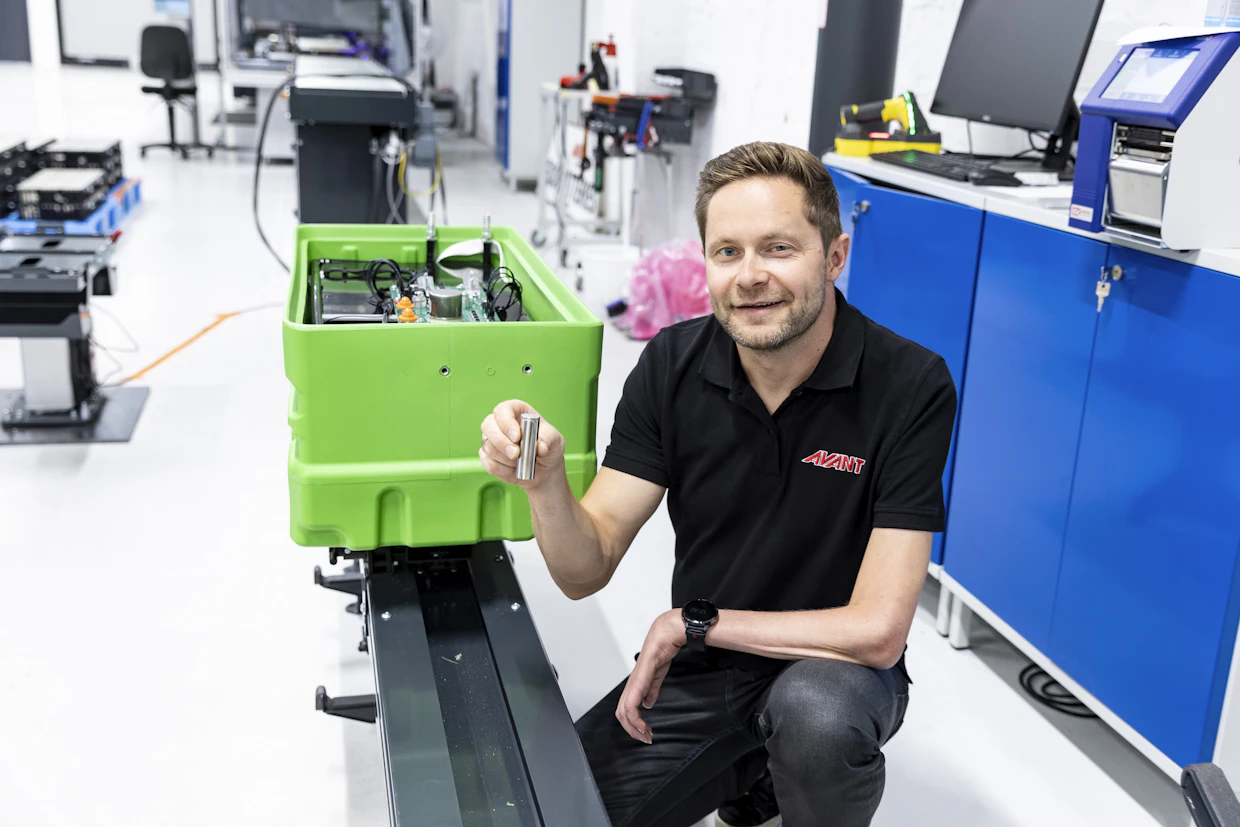
Akun suunnittelun kanssa rinnan vapautuneeseen vanhaan teollisuustilaan piirrettiin uusi tuotantolinja. Se on kennojen liittämisessä käytettävää laitteistoa lukuun ottamatta tehtaan omaan tuotantoa, eikä sen keskeisiä osia saa kuvata.
Akun prototyyppi valmistui kaksi ja puoli vuotta sitten ja 0-sarjan valmistukseen päästiin viime vuonna. Varsinainen tuotanto alkoi tammikuussa ja viidettäsadatta valmistunutta akkua juhlittiin kesälomien alla.
Aivan alusta asti akkua ei Ylöjärvellä valmisteta, vaan oikeammin kyse on kokoonpanosta. Akun keskeiset rakenneosat eli pyöreät, hieman AA-paristoa suuremmat kennot tulevat Japanista.
Suomen maaperästä löytyy kaikkia akkuihin tarvittavia raaka-aineita ja niistä myös valmistetaan kemikaaleja akkuteollisuuden tarpeisiin. Varsinaista kennovalmistusta ei muutamista keskeneräisistä hankkeista huolimatta Suomessa vielä ole.

Sopivan akkukennotoimittajan löytäminen ei ollut Käkelän mukaan läpihuutojuttu. Niin sanotulla MNC-kemialla varustetuista litiumionikennoista kilpailevat työkonevalmistajien ohella myös suuret ajoneuvovalmistajat, jotka kiilaavat valtavilla ostovolyymeillaan pienten ohi.
Lopulta sopimus syntyi japanilaisen, myös isoja autotehtaita palvelevan kennovalmistajan kanssa. Kennovalmistaja halusi varmuuden, että Ylöjärveltä löytyy riittävä osaamien akkujen valmistamiseen.
”Japanilaisia kiinnosti muun muassa se, miten kennoista kootaan akku ja erityisesti miten akun lämmönhallinta on järjestetty niin, että akku on turvallinen.”
Lämpimissä maissa akkujäähdytys on välttämätöntä, mutta Suomen ilmasto-oloissa myös lämmityksestä pitää huolehtia. Akku ei saa jäätyä, mutta ei toisaalta kuumentua pitkässäkään kuormituksessa yli 55 asteen lämpöön.
Herkät akkukennot on tämän vuoksi upotettu niitä mahdollisimman tasalämpöisenä pitävään nesteeseen, joka kiertää tarvittaessa jäähdytinkennon kautta.
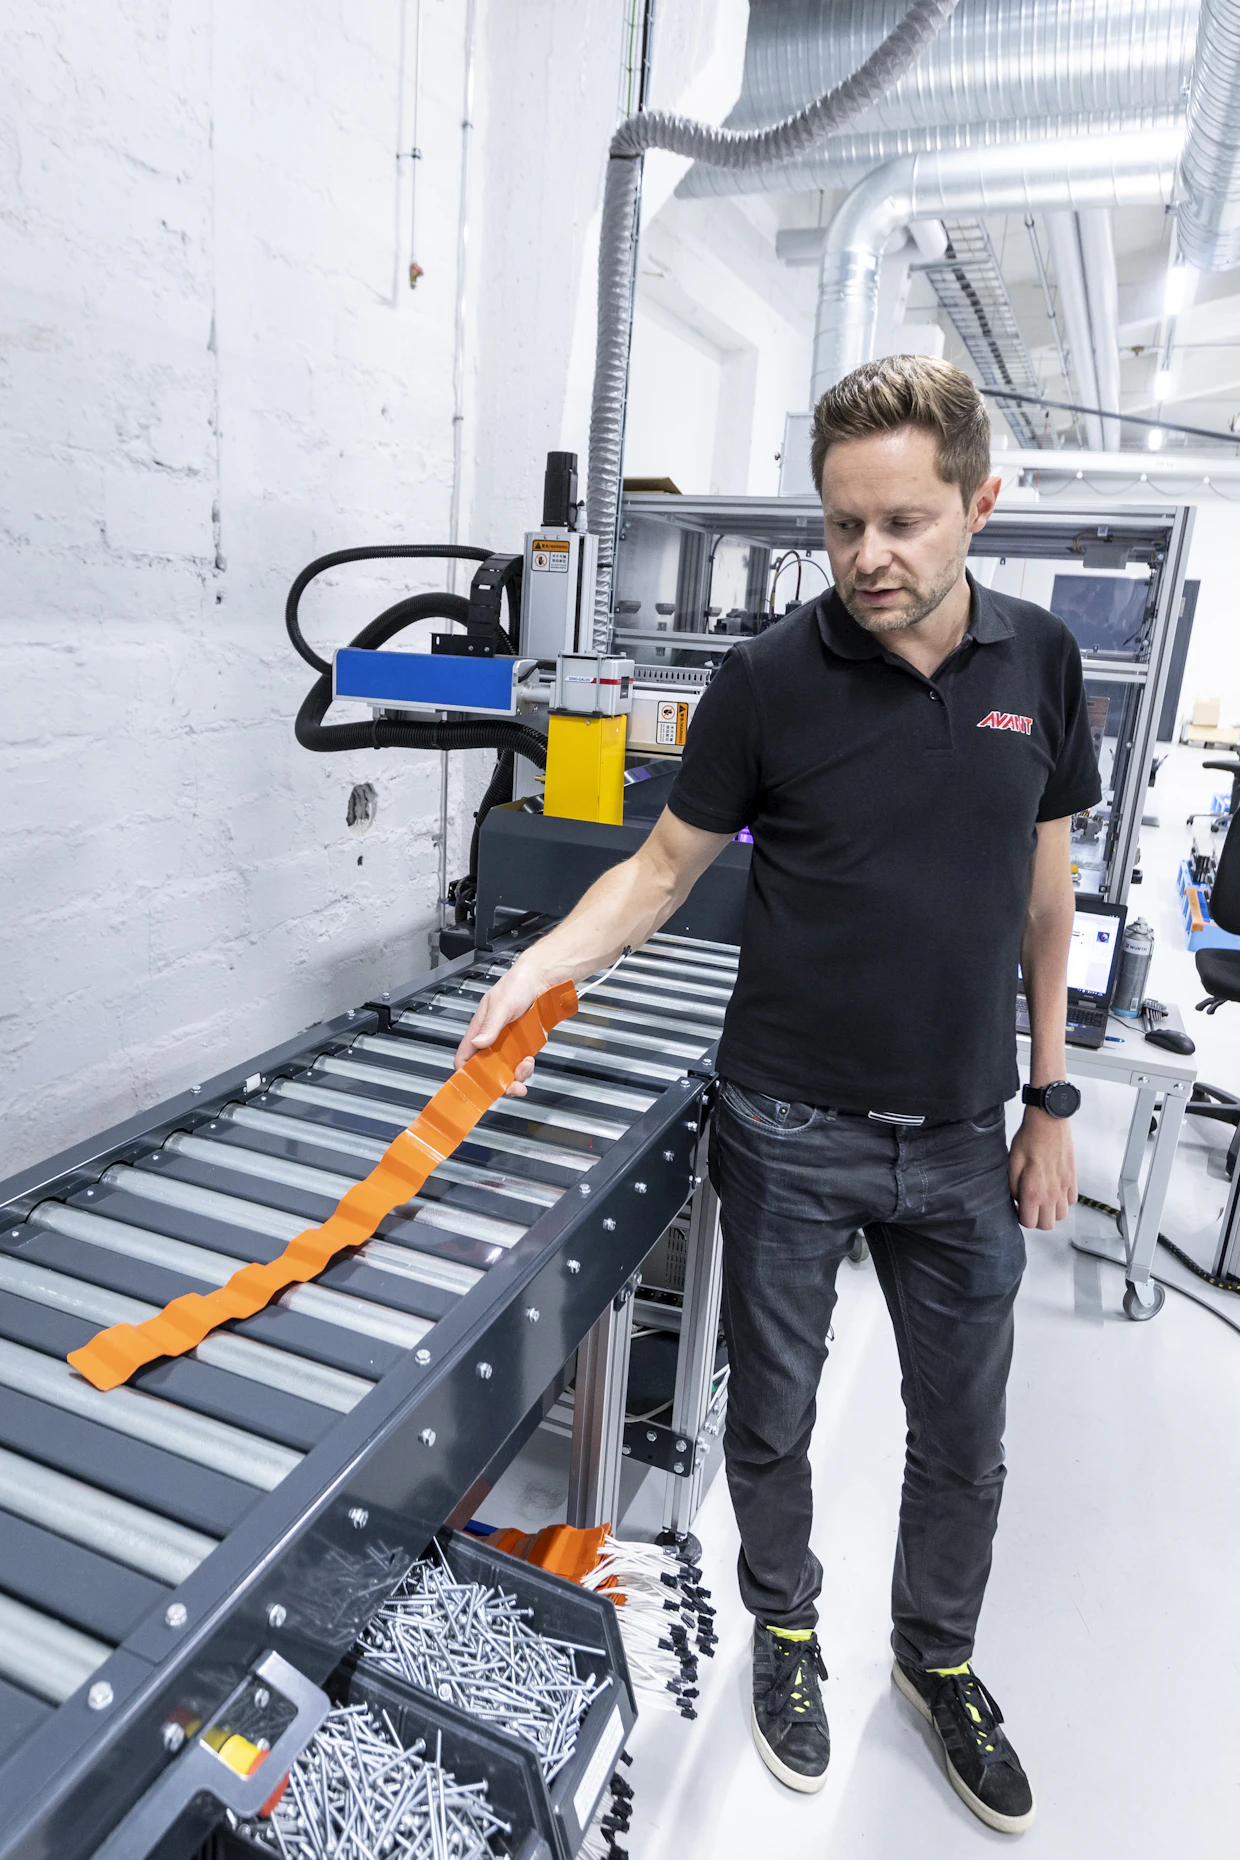
Itse akkujen kokoaminen tapahtuu teollisuusrobotilla pölytiiviissä tilassa. Robotti latoo muoviseen koteloon akun koosta riippuen 720 tai 1 440 kennoa. Jokaisen kennon sarjanumero tallentuu muistiin.
Yksittäiset kennot bondataan eli kytketään ohuella johtimella toisiinsa ja lopulta yhdistetään virtakiskoihin. Kun kennot ovat sisällä, muovinen akkupaketti hitsataan umpinaiseksi ja täytetään lämmönsiirtonesteellä.
Kun akku on valmis, se antaa tehoa mallista riippuen 13 tai 27 kilowattituntia.
”Tarkoitus on, että koneella voi tehdä täyden työpäivän, ja siihen isompi akku antaa eväät”, Käkelä sanoo.


