50 vuotta metsäkonetehtailua Joensuussa – levyleikkeiden valmistuminen testatuksi koneeksi kestää vajaat kaksi viikkoa
Joensuun tehtaalla on valmistettu 50 vuotta metsäkoneita John Deeren tuotantolaitoksella.
Tilaajalle
Kokoonpanossa asentajat työskentelevät pareittain. Heille on ennalta määrätyt komponentit toimitettu omalle asennusasemalle koneyksilöittäin. Komponentit on koottu asennuksen sujuvuuden kannalta valmiiksi kokonaisuuksiksi, jotta tuotantolinja toimii jouhevasti. Kun asennusaseman komponentit on asennettu, koko linja siirtyy askeleen eteenpäin. Kuva: Eemeli Linna
John Deeren luottamus suomalaisten tekemiseen ja johtamiseen on kasvanut, sillä konsernin metsäkoneliiketoimintaa johdetaan Suomesta käsin. Hankinnan johto, tuotetuki, myynti ja markkinointi hoidetaan Tampereelta ja tuotanto on Joensuussa. On ensimmäinen kerta, kun John Deeren metsäkonejohto on muualla kuin Pohjois-Amerikassa.
Vaikka tavaralajimenetelmän metsäkoneita tehdään ainoastaan Suomessa, Deere vertailee tehtaidensa kannattavuutta. Tuotantoa siirretään tehtaisiin, joissa tekeminen on kokonaisuutena järkevää. Joensuuhun on siirretty tuotannonohjaustapoja ja valmistusmenetelmiä konsernin muilta tehtailta, kuten esimerkiksi suuren volyymin traktoritehtailta Saksasta.
Joensuuta puoltaa John Deeren metsäkoneliiketoimintaa vetävän johtajan Timo Yläsen mukaan suomalainen metsäalan osaaminen ja vahvat metsäteollisuuden yhtiöt, jotka ovat vuosia vaatineet valmistajilta teknologian jatkuvaa kehittämistä. Tuotekehitys on järkevää pitää tuotannon kanssa samassa maassa.
Tuotekehitystä on siirretty myös muualta Suomeen, sillä myös kokopuumenetelmäkoneiden automaatiotuotekehitystä tehdään nykyisin Tampereella. Ohjelmistoja ja hydrauliikkaa suunnitellaan yhdessä kuormatraktoreiden ja harvestereiden tuotekehityksen kanssa, ja koneiden välisiä synergioita viedään komponenttitasolle saakka.
Suomalainen?
”Joensuun tehtaan alihankinnasta tulee aikamoinen määrä tavaraa jo 50 km:n säteeltä”, Ylänen toteaa. Joensuun tehtaan alihankinnasta yli 80 % tulee Suomesta ja 99 % Euroopan alueelta. Kiinasta ei suoraan tule mitään, mutta sekin on alihankkijoiden toimittajien kautta välillisesti mukana. Vuonna 2018 John Deeren metsäkoneelle haettiin avainlipputunnus.
Joensuun tehdas hyötyy Deeren toimittajaverkostosta, mutta muun muassa puolijohteista johtuva toimitusviive näkyy haasteena kaikilla toimijoilla.
Kolme strategista asiaa
Deeren isossa organisaatiomuutoksessa pari vuotta sitten painottui älykkään teknologian hyödyntäminen kaikissa konetyypeissä.
Ensimmäisenä on tuotantojärjestelmäkohtainen ajattelutapa. Edellisen koneen tekemän työvaiheen jäljiltä seuraavalle on valmiina kyseistä työvaihetta palvelevat tiedot, millä parannetaan konetta käyttävän asiakkaan tuotantoketjun tuottavuutta.
Metsäkoneissa harvesterin jäljiltä kuormatraktorin Kartat -sovelluksesta näkyy reaaliaikainen tuotantokartta ajourineen, jotta turhaa ajamista metsässä olisi mahdollisimman vähän ja kuormat olisi optimoitu välttäen turhia ajokertoja. Karttaohjelmistoissa käytetään Deeren konsernitason osaamista, kuten maatalouden täsmäviljelyteknologiaa, mutta metsäkoneisiin tehdään kuitenkin pienenä koneryhmänä konekohtaisia sovelluksia. Tästä esimerkkinä on pöllien tarkka sijainti kartalla.
Strateginen tarkastelutapa koskee koneen elinkaaren aikaista huolto- ja varaosakaupan hallintaa. Kone yritetään pitää toimintakuntoisena ennakoimalla tulevia huoltoja ja rikkoutumisia etäseurannan avulla koneen lähettämän datan perusteella.
Uusimmat ominaisuudet
John Deerellä kärkiohjaus (IBC) esiteltiin vuonna 2013 kuormatraktoreihin ja vuonna 2017 harvestereihin. Nykykyinen versio (3.0) ottaa huomioon rungon asennon syötettäessä ja auttaa kuljettajaa oikeisiin työtapoihin. Se varoittaa ja estää syöttämästä puuta kohti ohjaamoa, eikä sahaustakaan voi tehdä ohjaamoa kohti.
Järjestelmät nopeuttavat uutta kuljettajaa omaksumaan oikean työtavan nopeasti ja suojaavat väärien työtapojen aiheuttamilta vahingoilta.
Koneen perusosat
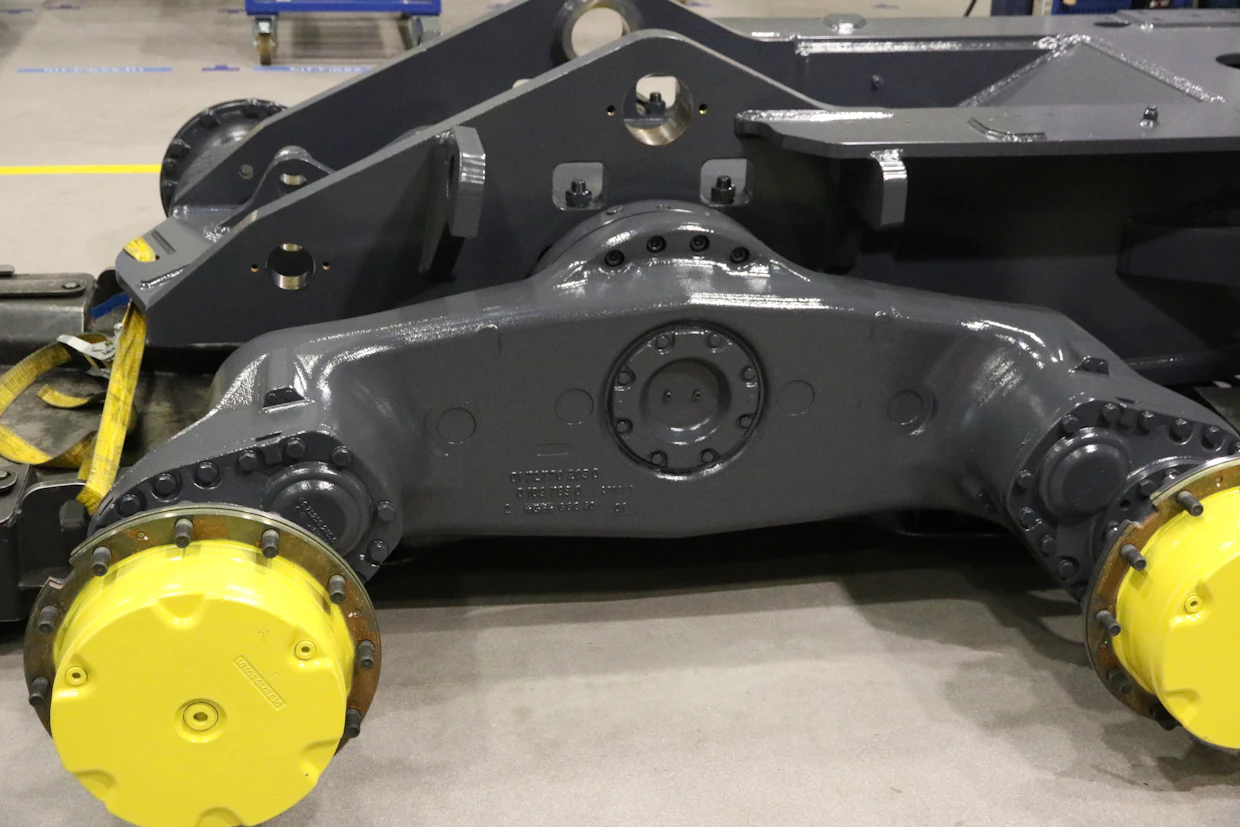
Saksalainen NAF valmistaa akselistot käytännössä kaikkiin metsätraktoreihin, mutta akselistojen rakenteissa on merkkikohtaisia eroja. John Deeren akselistoissa on vakiona tasapainotus, mikä parantaa etenemistä raskaissa vetotilanteissa kuten mäissä ja pehmeissä paikoissa. Kuva: Eemeli Linna
NAF valmistaa akselistot myös John Deerelle. Akselistoissa on vakiona tasapainotusratkaisu, jolla telin etupyörää painetaan alaspäin vetoväännön kompensoimiseksi. Näin paino jakautuu tasaisesti telin etu- ja takapyörien kesken.
Robottihitsaus on hyvin tasalaatuista, mutta lujuuteen liittyviä viimeistelyhitsauksia, kuten TIG-hitsausta tehdään usein käsin. Kuva: Eemeli Linna
Koneiden etu- ja takarungot valmistetaan Joensuun tehtaalla. Myös pääpuomi ja nostimen pilari valmistetaan siellä, mutta jatkopuomit – jotka nekin ovat John Deeren suunnittelemia – tulevat alihankkijalta.
Alihankintana tehtaalle toimitetusta ja koneistetusta teräsvaluosasta koko kauluksen leveys täytetään robottihitsauksella. Hitsaus pilarin tyvessä on hyvin kriittinen kohta kestävyyden ja lujuuden kannalta. Kuva: Eemeli Linna
Levypankot ja sermit on täysin robotilla hitsattu. Kaikki nämä tehdään Joensuun tehtaalla. Kuva: Eemeli Linna
Lopullinen rasitusta kestävä hitsaus tehdään hitsausrobotilla silloitushitsauksen jälkeen. Kuvassa on harvesterin takarunko. Pyörittäjä kääntää rungon hitsaustapahtuman kannalta optimaaliseen asentoon. Hitsaus on täysin automaattinen tapahtuma. Kuva: Eemeli Linna
Moottoreista pienimmät tulevat John Deeren Ranskan tehtaalta, mutta iso yhdeksänlitrainen tulee USA:sta. Moottorit on optimoitu metsäkonekäyttöön ohjelmointia, rakennetta ja apulaitteita myöten.
Voimansiirto on hydrostaattinen. Dieselmoottorin jälkeen on suoraan kaksi hydrauliikkapumppua, joista toinen on ajovoimansiirrolle. Hydraulimoottorin yhteydessä on vielä aluevaihteisto (hidas ja nopea alue). Siitä eteenpäin voimansiirto on mekaaninen.
Ennen rungon maalausta ajovoimansiirto asennetaan paikalleen. Kuvassa ajomoottori ja vaihdelaatikko. Vaihteistossa on kaksi aluevaihdetta. Kuva: Eemeli Linna
Ohjaamo on John Deeren suunnittelua ja valmistetaan Tanskassa. Harvesteripäät tulevat John Deeren ja Outokummun Metallin yhdessä omistamalta Waratah Outokummun Metalli Oy:ltä. John Deere suunnittelee harvesteripäät ja vastaa niiden valmistuksen ohjauksesta. Waratah Oy on John Deeren omistama markkinointiyhtiö joka myy ja markkinoi hakkuupäitä hyvin erilaisiin alustakoneisiin.
Harvesteripäiden tuotevastuu on kokonaisuudessaan Deerellä.
Tehtaan ominaispiirteet
Tehtaan materiaalihankinta tehdään pitkälle asiakastilausten pohjalta, koska koneiden varustelu useimmiten eroaa koneesta toiseen. Alihankinnan komponentit, kuten levyleikkeet tulevat hitsareille koneiden numeroilla. Tehtaalla käytetään sekä robotti- että käsihitsausta.
Viimeisin edistysaskel on silloitushitsaus, jossa kaksi kappaleenkäsittelyrobottia pitää hitsattavia kappaleita mittatarkasti paikallaan ja kolmas robotti hitsaa ne pätkittäisillä saumoilla yhteen.
Kuormatraktorin takarungon valmistus alkaa silloitushitsauksessa. Koneen keskinivel on kauimpana etuvasemmalla. Teliakselisto tulee etualan vahvistettuihin hahloihin. Runko on kyljellään ja siihen hitsataan vielä jatko-osa taakse. Kuvassa rungon päällä näkyvät hitsaussauman pätkät on tehty silloitushitsauksessa. Hitsauskokoonpano muodostaa valmistuslinjan. Kuva: Eemeli Linna
Menetelmä säästää aiemmin käytössä olleisiin menetelmiin verrattuna työaikaa 75–80 %. Kappaleelle muodostuu hitsauksessa lopulliset mitat. Rasitusta kestävä lopullinen hitsisauma tehdään kokonaan eri paikassa hitsausrobotilla kappaleenpyörittäjän avulla.
Isokokoisten runkokomponenttien paikoitushitsaaminen mittatarkasti silloitushitsauksella on menetelmänä harvinainen. Laadun kannalta ratkaisevaa on silloitushitsauksessa käytettävä tarttumis- ja paikoitusteknologia, joihin Joensuussa on erityisosaamista.
Kokoonpanolinja
Kokoonpanolinja koostuu asennuspisteistä, joissa kussakin koneet viipyvät noin kaksi tuntia. Kaikki linjalla olevat koneet liikkuvat seuraavalle asennuspisteelle yhtä aikaa. Koneet valmistetaan samalla linjalla mallista ja tyypistä riippumatta.
Kuvassa harvesterin pääventtiilistö rungon päällä. Taustalla näkyy kuormainventtiilistö. Jokainen liitos ja letku on merkattu asennusprotokollan mukaisesti. Liitokset merkataan oikeaan momenttiin kiristämisen jälkeen siten, että seuraavassa työpisteessä nähdään, mitkä ovat selkeästi valmiita. Hydraulijärjestelmän asennus on suunniteltu siten, että järjestelmä voidaan rakentaa puhtaaksi. Kuva: Eemeli Linna
Linjan päätteeksi koneelle tehdään 8–12 moottoritunnin koeajo, jossa tietyn protokollan mukaan kalibroidaan kone laajennetussa tehdasasetusmoodissa. Kone kykenee jo tehtaan asetuksilla tuottavaan työhön. Tehdasasetukset on validoitu käytännön olosuhteissa tuotekehitysvaiheen koneilla.
John Deere käyttää metsäkoneissaan omia moottoreita, jotka on ohjelmoitu ja varusteltu metsäkoneiden käyttöprofiilia ajatellen. Metsäkoneiden käyttövaatimukset ovat hyvin erityyppisiä kuin vaikka traktorikäytössä. Kuvassa Stage V -määräykset täyttävä voimanlähde. Kuva: Eemeli Linna
Jokainen asiakkaalle toimitettu kone sisältää konekohtaisen asiakaskoulutuksen, vaikka merkki olisi ennestään tuttu. Näin ostajat saavat myös uusimmat ominaisuudet käyttöön heti alusta alkaen.
50 vuoden tarina
Metsäkoneen läpimenoaika tehtaassa on yhdeksän päivää eli vajaa kaksi viikkoa levyleikkeistä testatuksi koneeksi. Tavoitteena on kahdeksan koneen päiväkapasiteetti, mutta komponenttien saatavuus on suurin jarruttava tekijä. Töitä tehdään kahdessa tai kolmessa vuorossa.
Joensuun tehtaalla on valmistettu metsäkoneita nyt 50 vuoden ajan. Kevään aikana tehtaalla otetaan käyttöön uudet 3 500 m2:n ja vajaan 1 000 m2:n laajennukset. Joensuussa työskentelee noin 450 henkilöä.
John Deeren Joensuun tehdas
Metsäkoneen läpimenoaika tehtaassa on yhdeksän päivää.
Alihankinnasta 80 prosenttia tulee Suomesta ja 99 prosenttia Euroopan alueelta.