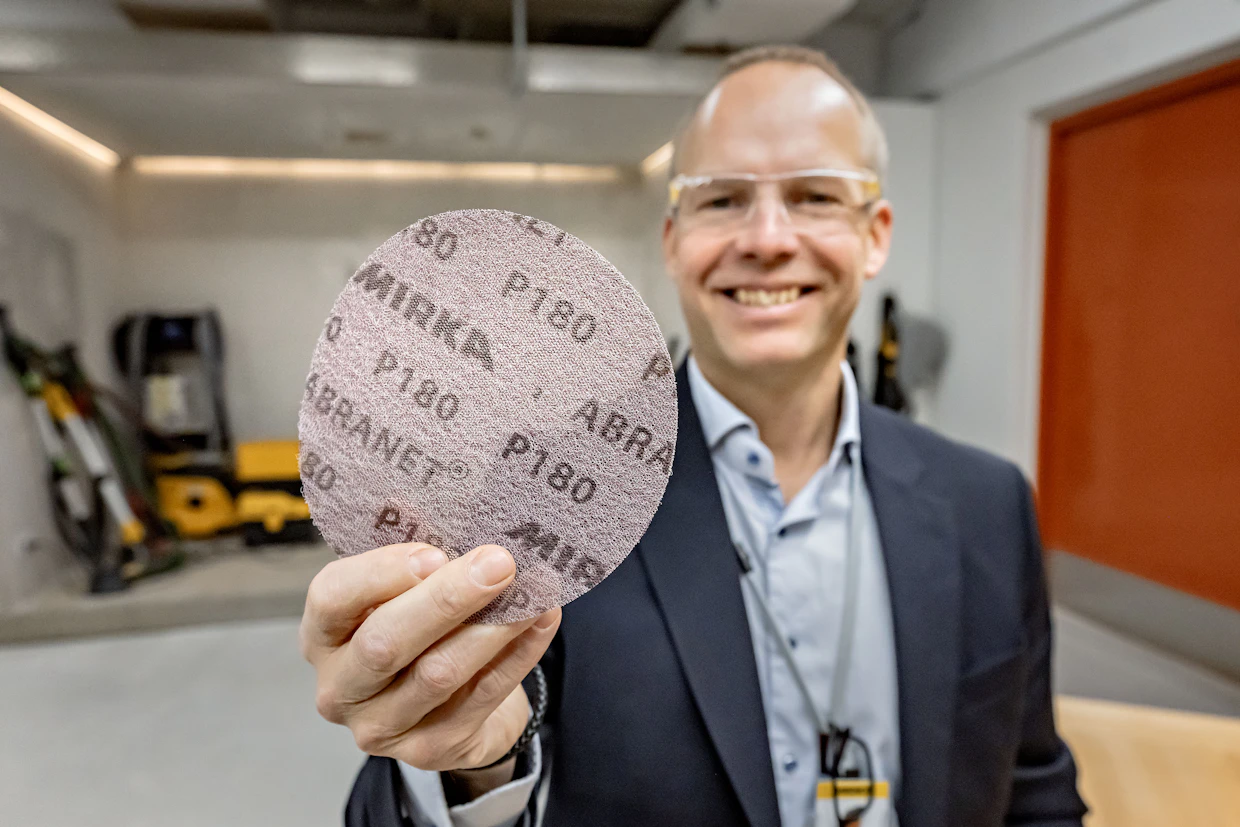
Entä jos hiomapaperilaikka olisikin rei'itetyn paperin sijasta verkko? Toimitusjohtaja Stefan Sjöberg esittelee Mirkan kenties huomattavinta keksintöä verkkopohjasta laikkaa. Kuva: Johannes Tervo

Mistä suunnasta hiekka liimataan hiontapaperin pintaan? Sitä ei suinkaan ripotella paperin päälle kuin suolaa sirottimesta, vaan näkymätön voima kiskaisee hiomasirut ylhäällä kulkevan paperiradan pintaan.
Sähkövarausten vetovoimaan perustuva liimaustapa on yksi esimerkki siitä, miten monimutkainen tuote hetken käsissä viipyvä hiomapaperi pohjimmiltaan on.
Hiomapaperin valmistus hallitaan pienessä 700 asukkaan Jepualla, missä sijaitsee pohjoismaiden ainoa hiomapaperitehdas Mirka Oy.
Suomessa Mirka on synonyymi hiekkapaperille, kuten Mononen oli joskus hiihtokengälle. Helsingissä 1943 perustettu, mutta 1960-luvulla Pohjanmaan lakeuksille Lapuanjoen varteen nykyiseen Uusikaarlepyyhyn muuttanut Mirka on Suomen kansainvälisimpiä perheyrityksiä, joka kilpailee markkinajohtajuudesta monikansallisten pörssiyhtiöiden hiomatuotteita vastaan.
Mirkan tuotteiden loppukäyttäjiä ovat yhtä lailla huonekalujen entisöijät kuin autoteollisuuden jätit. Suurteollisuuden ja kuluttajan tarpeet nivoutuvat yhteen hiomapaperissa, jossa pölynmuodostus on kaikkien käyttäjien yhteinen ongelma.
Hiomapintaa tukkiva pöly heikentää työnjälkeä ja haittaa työntekijää. Hiomapölyä yritettiin pitkään ratkaista rei'itetyillä papereilla, kunnes Mirkan suunnittelijat Hans Hede ja Göran Höglund lähtivät ajattelemaan rei'itetyn hiekkapaperin uusiksi 2000-luvun alussa.
”Mitäpä jos 15 rei'iän sijasta hiomapaperissa olisi olisikin 10 000 reikää. Näin syntyi patentoitu verkkopohjainen hiomapinta, joka mullisti pölyttömän hionnan”, Mirkan toimitusjohtaja Stefan Sjöberg sanoo.
Pölyttömyydestä tuli Mirkan syömähammas ja yrityksen kasvu on tapahtunut juuri pölyttömän hionnan sovellutuksissa, joihin kuuluu omien sähköhiomakoneiden ja imureiden valmistus. Sähkötyökalujen valmistuksen aloittaminen perinteisten sähkötyökalujättien ja Kaukoidän halpavalmistuksen puristuksessa kuulostaa aavistuksen uhkarohkealta.
”Emme kilpaile hinnalla, vaan haluamme tuotteidemme tuovan lisäarvoa ja tuottavuutta asiakkaille, joihin luetaan ammattilaiset ja osaavat kuluttajat”.
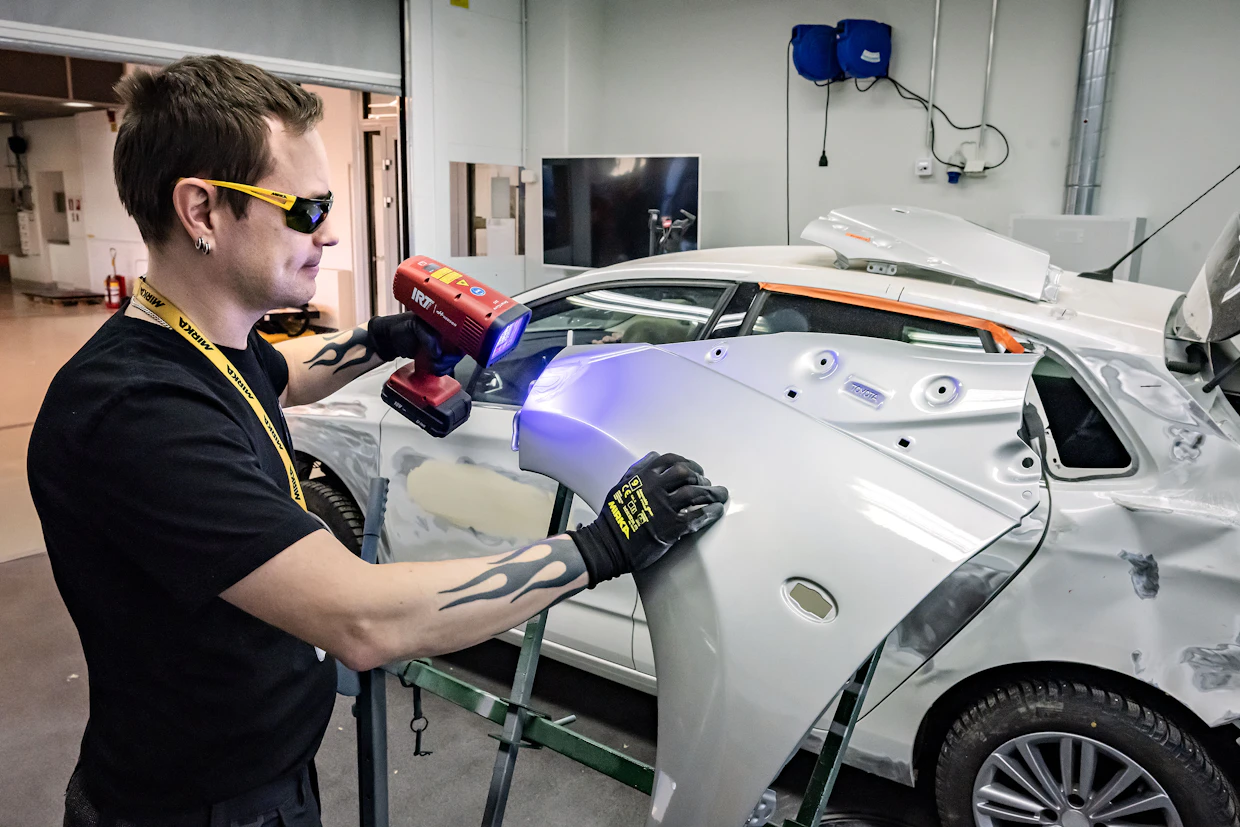
Mirka laajentui muutama vuosi sitten teollisuuden suuntaan ostamalla koneenrakennuksen hiontasovellutuksiin kuuluvaa korkean teknologian osaamista italialaisen insinööriosaamisen ydinalueilta Torinon ja Milanon seuduilta.
Siellä toimivat Mirkan yksiköt valmistavat hiontatarvikkeita, joita käytetään tuhannesosamillimetrin tarkkuudella hiottavien kampiakselin laakerikaulojen valmistuksessa sekä automaattisten työstökoneiden terien teroituksessa.

Niissä ollaan jo hyvin kaukana bulkkituotteeksi helposti miellettävästä tavallisesta santapaperista, mitä se ei pohjimmiltaan ole. Jokainen hiomapaperilaatu on tarkan materiaalivalinnan tulos, jossa rakeiden muotoa ja sijoittelua tutkitaan mikroskoopilla.
Eri karkeuksia edustavat hiomajyväset ovat hiomapaperin kallein ainesosa. Hionta-aineet ovat pääosin luonnonmineraaleja, joita louhitaan Keski-Euroopasta Alppien seuduilta, Brasiliasta, Kiinasta ja Intiasta.
”Suunnitelmissamme on aloittaa hiomarakeiden talteenotto käytetyistä hiomapapereista ja sitä varten meille valmistuu kierrätyskeskus”.

Hiomapaperin pohjan kirjan P-tarkoittaa lajitteluseulan tiheyttä. Mirkan tuotteissa karkeimmat rakeet tunnistaa numerosta 36, hienoimmat ovat P 4 000 merkinnällä, jolloin hiomarae muistuttaa pölyä.
Hiomamateriaalin kiinnityspintana toimiva pohja on käyttötarkoituksesta riippuen paperia, kangasta, kudosta tai muovia. Suomalainen metsäteollisuus tuottaa hionta-arkkien pohjapaperia, mutta sitä tulee myös ulkomailta.

Hiomapapereiden valmistus on monivaiheinen prosessi, joka saloja Mirkalla tiukasti valvotaan. Kuvaaminen tuotannossa on sallittu vain rajoitetusti.
”Koneet ovat pääosin omaa tuotantoa. Emme halua näyttää kilpailijoille, millaisilla koneilla hiomapapereita teemme”, Sjöberg sanoo.
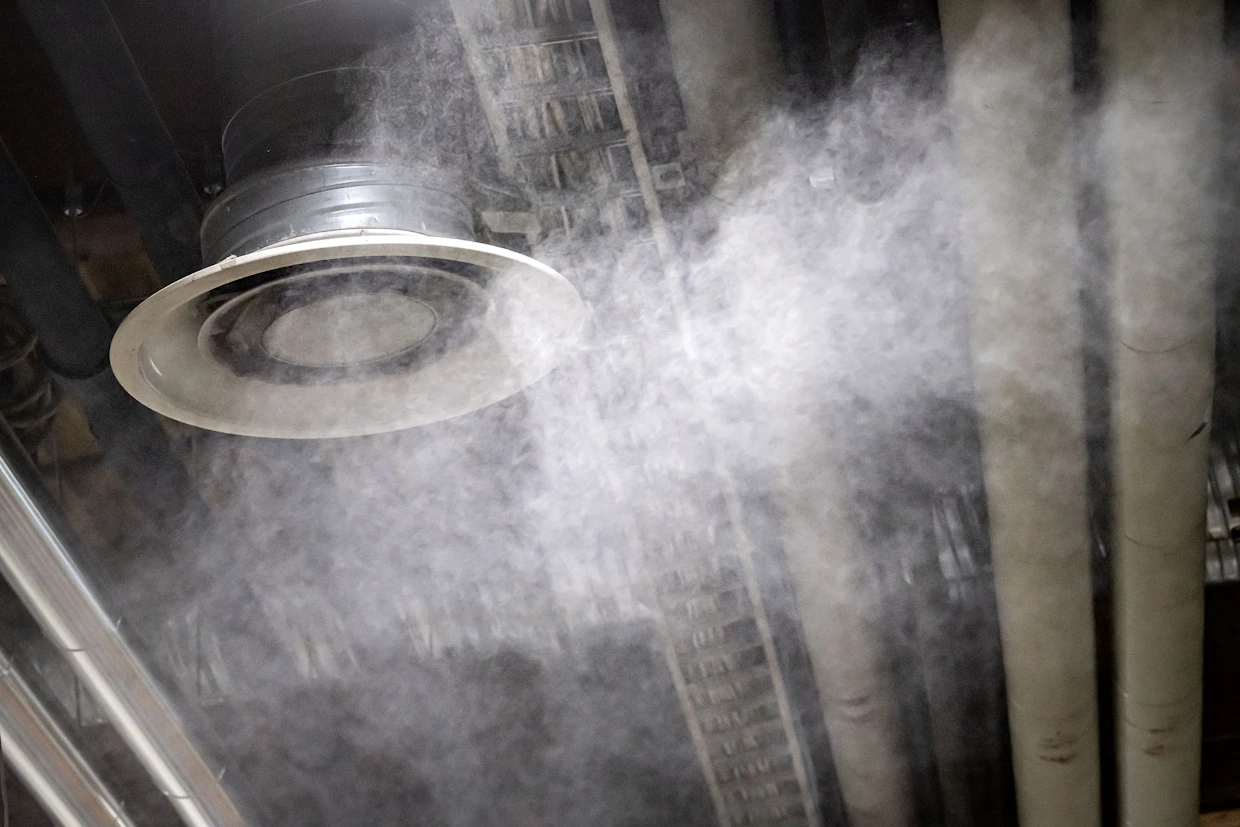
Hiomapaperin synty alkaa pientä paperikonetta muistuttavassa laitteessa, johon 1 460 milliä leveä raakapaperirulla kiinnitetään. Sen jälkeen paperiin levitetään pohjaliima, jonka koostumus vaihtelee käyttötarkoituksen mukaan. Samalla tuotteeseen lisätään pölyn tarttumista estäviä lisäaineita sekä värinainetta. Liimauksen jälkeen paperi kuivataan, karkaistaan 130 asteen lämmössä ja jatkomuokataan vesi- ja höyrykäsittelyllä. Tuotantotiloissa katon rajasta suihkuaa säännöllisesti vesisumua, jolla paperin kosteus pidetään optimaalisena.
Noin 1,5 tonnia painavassa valmiissa hiomapaperirullassa eli jumbossa on 500 metristä aina neljään kilometriin paperia sen karkeudesta riippuen. Pyöreitä hiomapaperilaikkoja eli pyöröjä siitä syntyy huimat 200 000 kappaletta.


